20年以上にわたり画像検査システムの開発・導入に携わり、自動車部品・焼結部品・樹脂成形品など幅広い製品の外観検査システム構築を経験してまいりました。
現場評価と課題ヒアリングを通じて課題の真因を分析し、最適な検査システムの構築・改善を支援しております。
以下は代表的な開発・改善事例の一例です。
※お客様との守秘義務により詳細仕様は掲載しておりません。
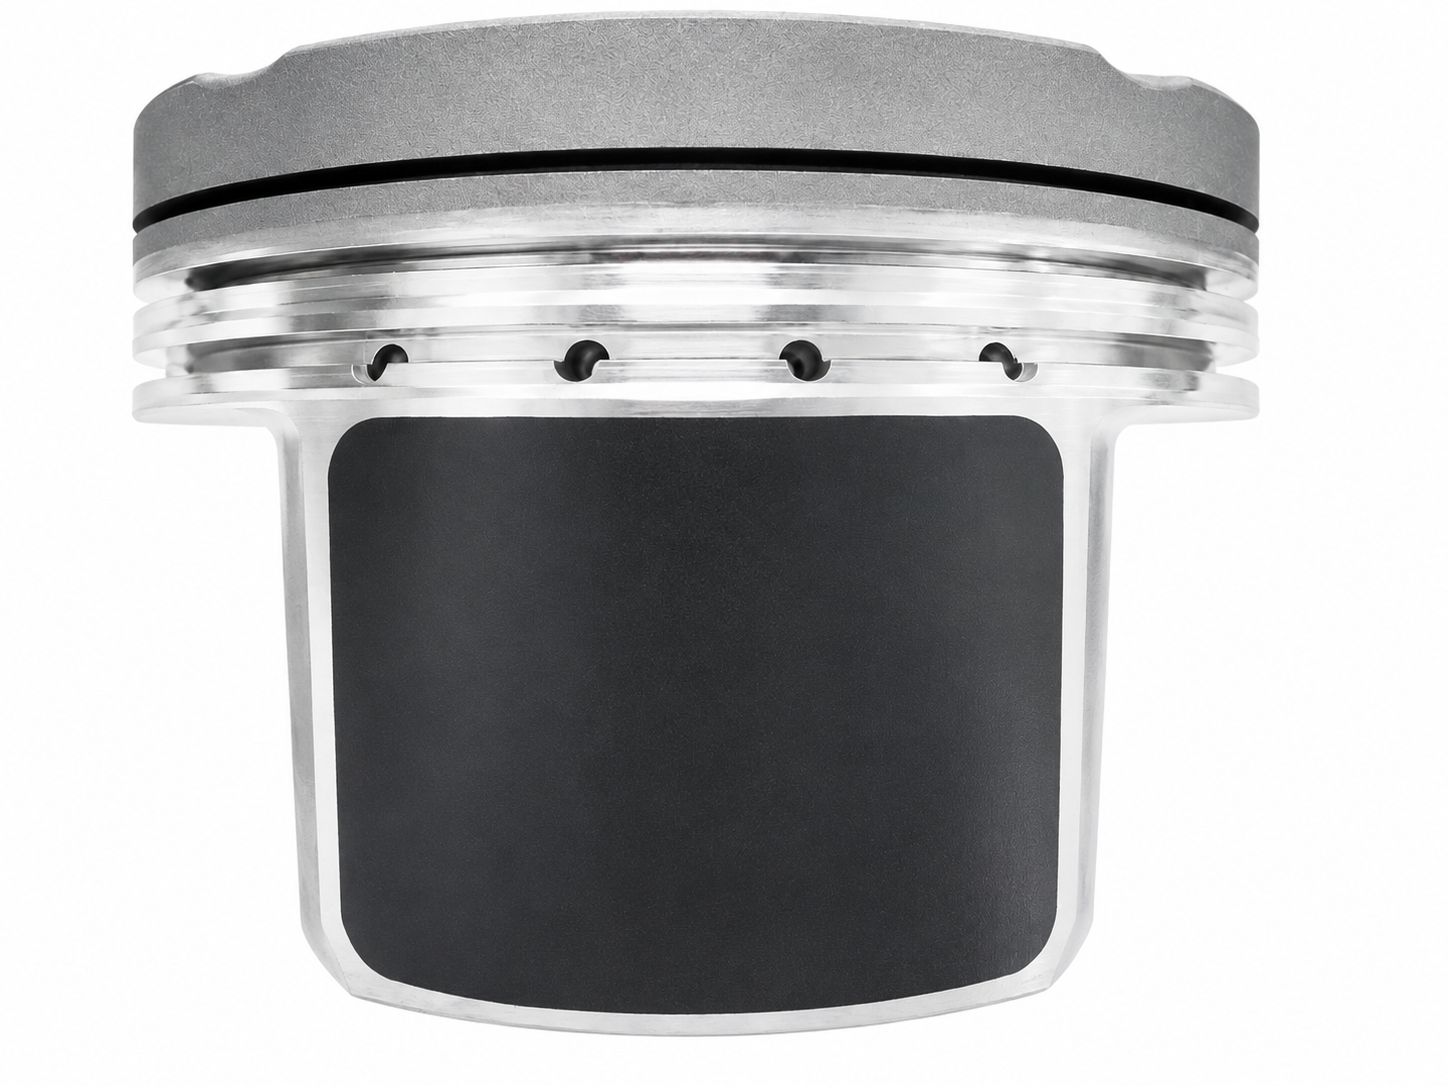
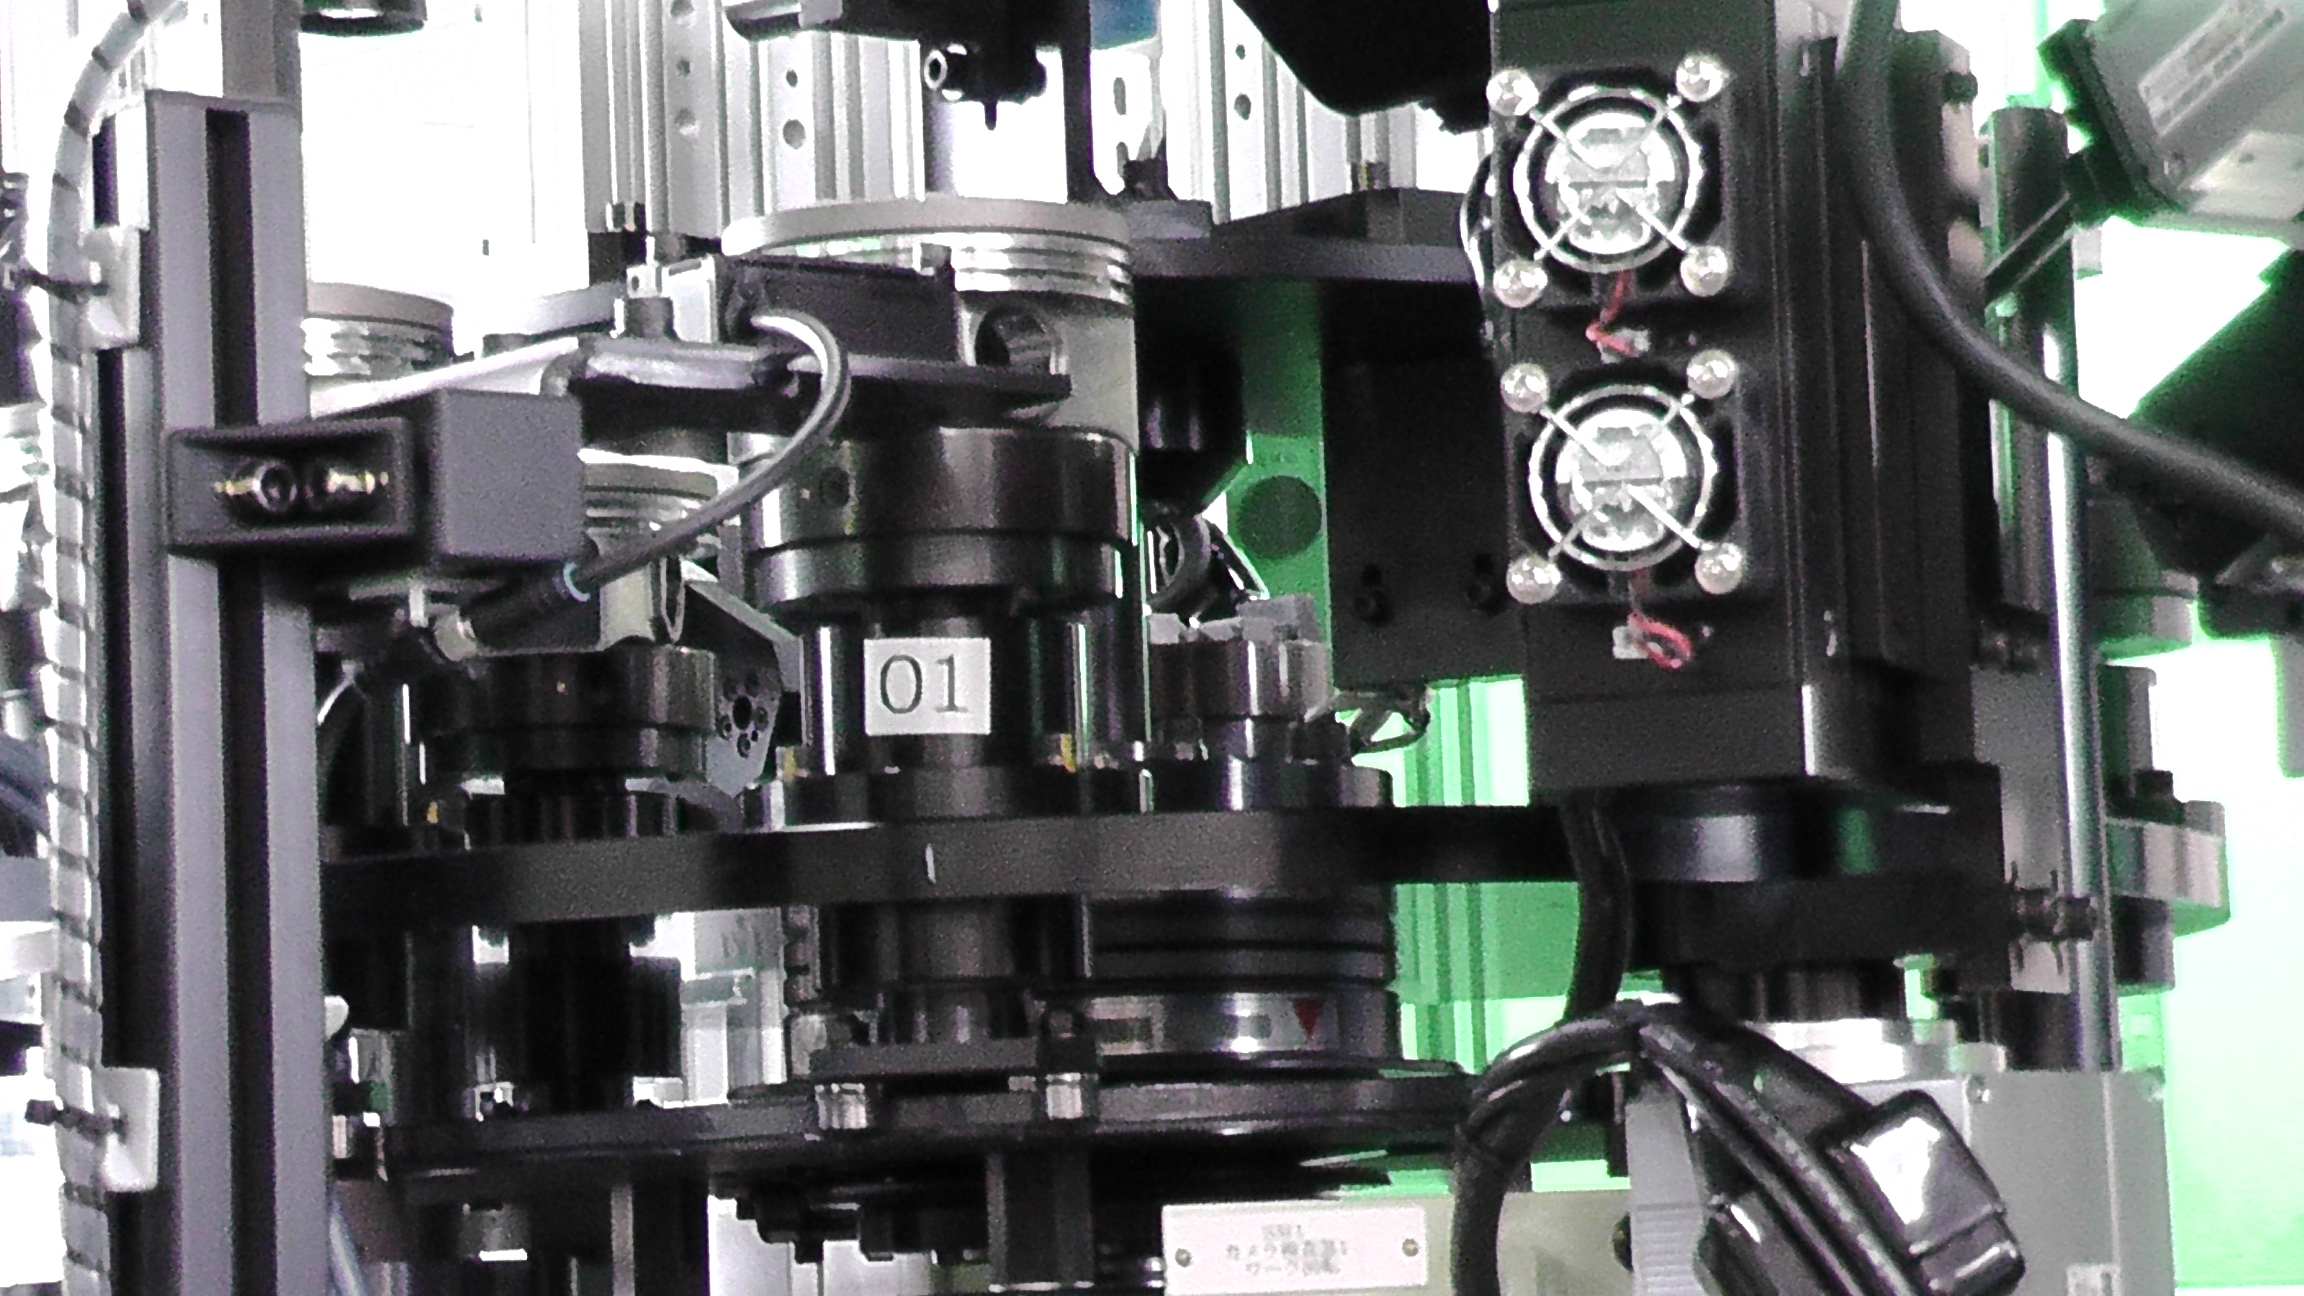
自動車用ピストン外観検査システム
検査対象ワーク
検査設備内部
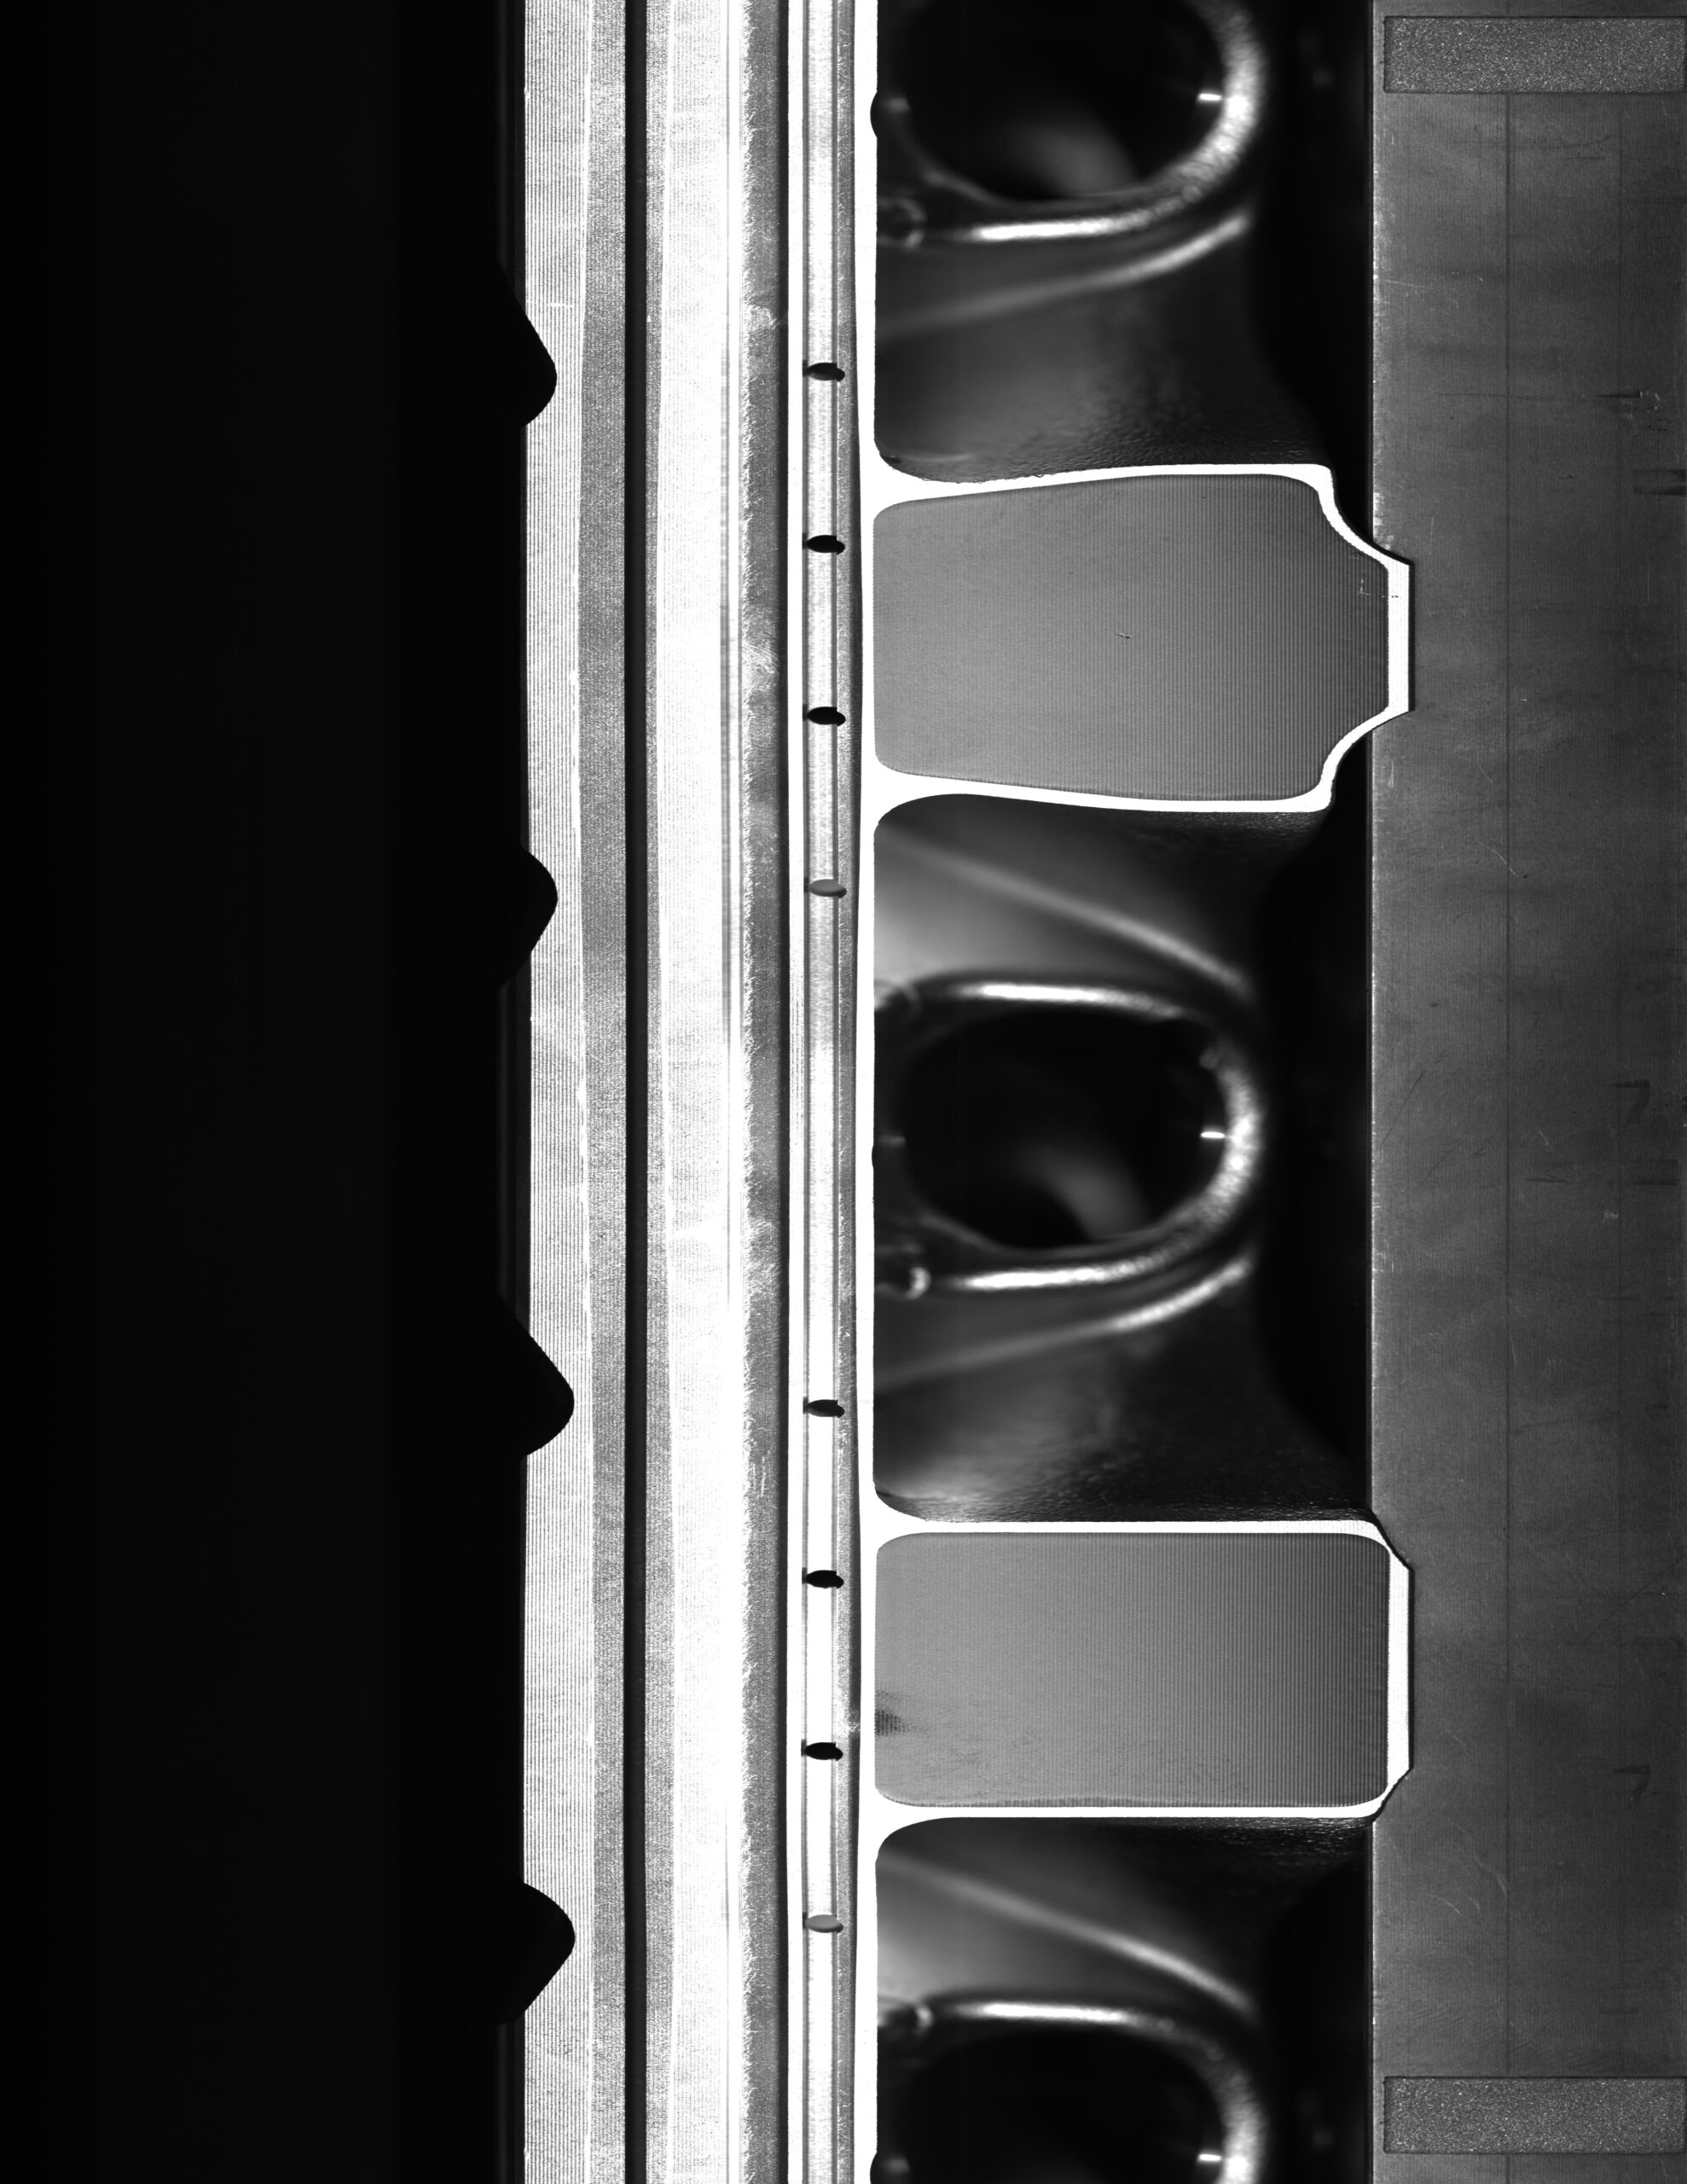
撮像画像
【課題】
製造工程の変化点が多く、良品定義にばらつきが発生していました。
画像処理判定用撮像画像(アルマイト・スカート部)
スカート部表面の撮像画像を数値化し、現物評価との相関を検証しました。
【対応内容】
現物欠陥と画像数値の相関を評価し、判定根拠を構築しました。
【結果】
画像判定主体の自動外観検査システムとして安定運用を実現しました。
✓ 判定基準の標準化
✓ 良品定義の統一
✓ 安定運用を実現
【ポイント】
工程変化点を事前に評価し、現物評価と画像数値を関連付けることで再現性の高い判定基準を構築しました。
目視検査で作業者が角度を変えながら確認していた動きをロボット動作で再現し、固定撮像では発生していた死角を低減することで、ピストン外観の全面検査を実現しました。
目視検査動作の再現による死角解消と全面検査の実現
ピストン外観検査では、固定カメラによる撮像だけでは確認しにくい部位があり、検査面によっては死角が発生する課題がありました。
目視検査では、作業者がワークを見る角度を変えながら、キズや異物、表面状態を確認していました。
この目視検査時の確認動作に着目し、ロボット動作によってワーク姿勢または撮像位置を制御することで、人が角度を変えて確認する動きを画像検査システム上で再現しました。
カメラ、照明、ロボット動作を組み合わせることで、固定撮像では見えにくかった部位を複数角度から確認できるようにし、検査範囲の拡大と死角の低減を実現しました。
本方式は実際の自動車用ピストン外観検査システムにおいて実運用され、検査対象面の確認性向上と安定した外観検査に貢献しました。
画像検査では、カメラ台数を増やすだけでなく、人がどの角度から何を確認しているかを理解し、その確認動作をロボット、カメラ、照明で再現することが重要です。
詳細な検査構成や撮像方式は、対象ワークの形状、検査面、欠陥の種類、量産条件によって異なります。
画像検査の死角解消や全面検査でお困りの場合は、まずは現物ワークや検査課題の整理からご相談ください。
自動車ブレーキ部品 円筒内側面鋳巣検査システム
検査対象ワーク
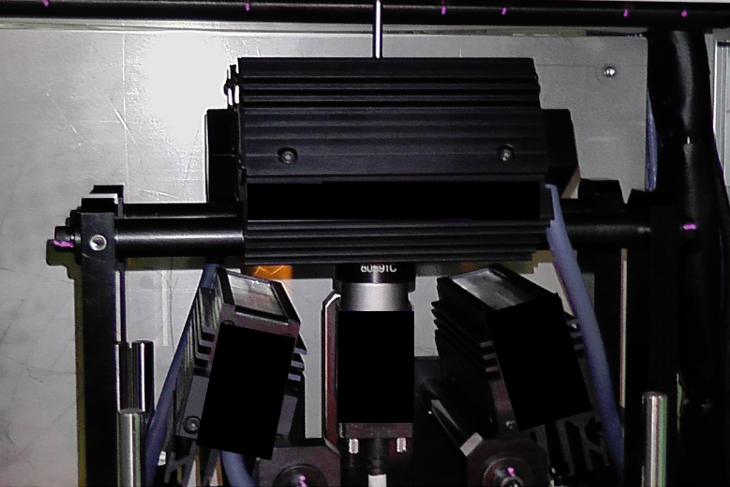
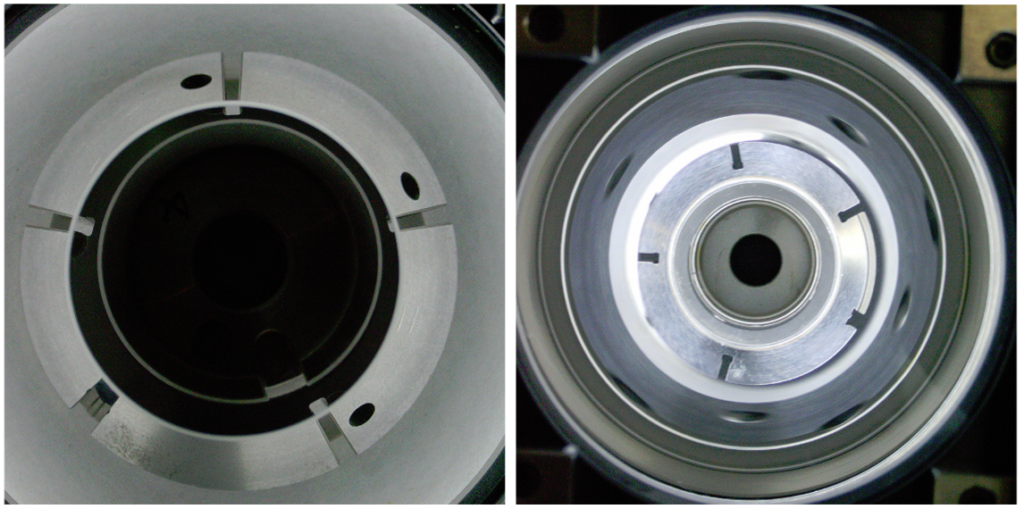
開発した光学ユニット
鋳巣を安定して検出するため、複数方向から照明を配置しました。
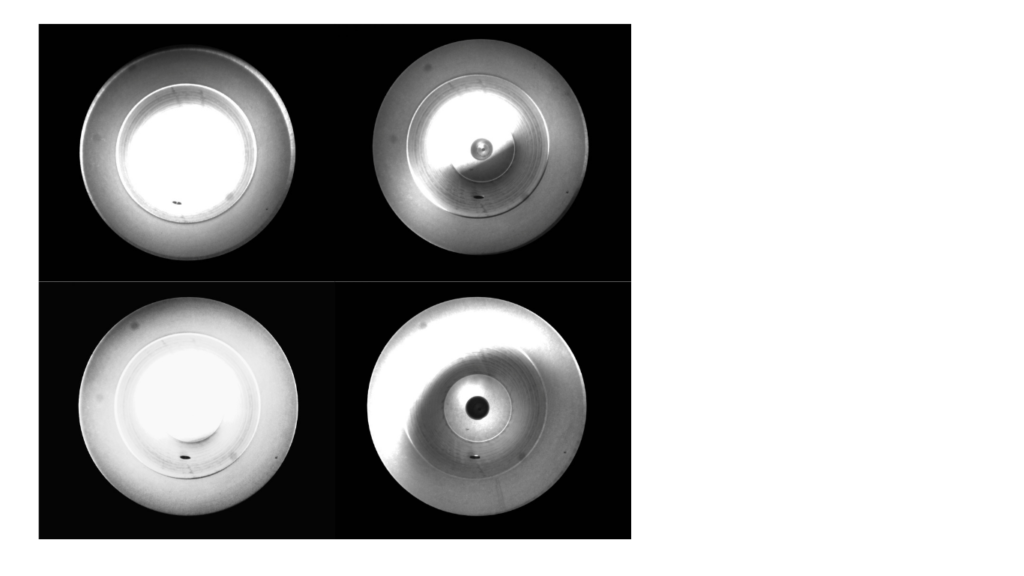
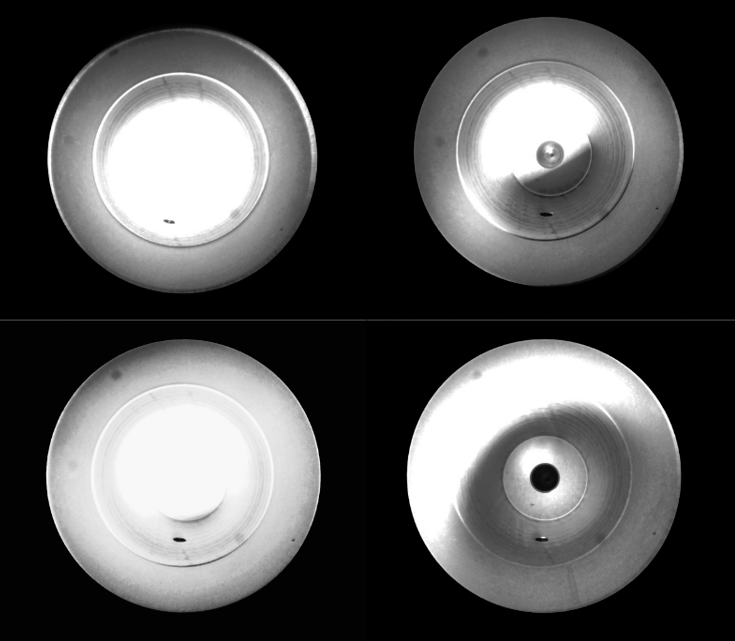
撮像画像
【課題】
円筒内側面に発生する鋳巣を安定して検出することが困難でした。
また既存ラインへの導入を前提としていたため、設置スペースに制約があり、コンパクトな設備構成が求められていました。
さらに設計から設備導入・ライン立ち上げまで5か月という短納期での対応が要求されていました。
【対応内容】
対象ワークの形状特性を評価し、鋳巣を安定して撮像出来るよう複数方向からの照明(点灯切替制御)とカメラ配置を最適化しました。
限られたスペース内で十分な撮像性能を確保するため、専用光学ユニットを設計し、検査環境の最適化を実現しました。
【結果】
円筒内側面鋳巣の安定検出を実現しました。
✓ 鋳巣検出精度向上
✓ 光学条件の標準化
✓ コンパクト設備として運用を実現
✓ 既存ラインへの組み込みを実現
✓ 設計からライン立ち上げまで5か月で対応
✓ 水滴による誤判定を抑制し安定運用を実現
【ポイント】
ワーク形状と鋳巣の見え方を事前に評価し、光学条件を最適化することで安定した検査環境を実現しました。
また光学設計・設備設計・検査評価を並行して進めることで、設計開始からライン立ち上げまで5か月という短納期要求に対応しました。
GO・YEARでは、設備完成をゴールとは考えていません。
お客様が求めるのは、安定して稼働し続ける設備です。
ライン立ち上げ後に発生した水滴による誤判定についても現象を分析し、特徴量を数値化して判定条件へ組み込むことで安定運用を実現しました。
現場で発生する課題に対して継続的に改善を行い、お客様が安心して使用できる検査システムの構築を目指しています。
自動車用焼結部品 全周外観検査システム
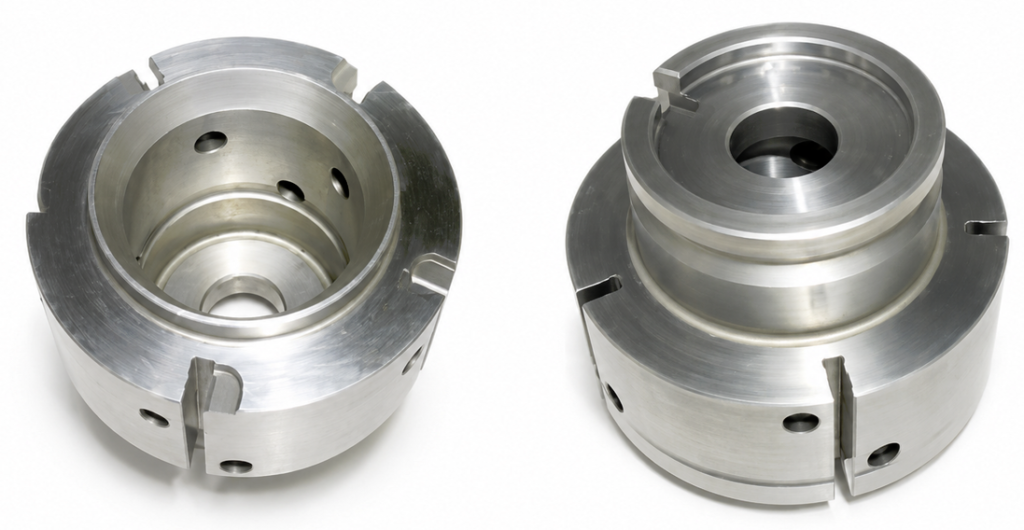
検査対象ワーク
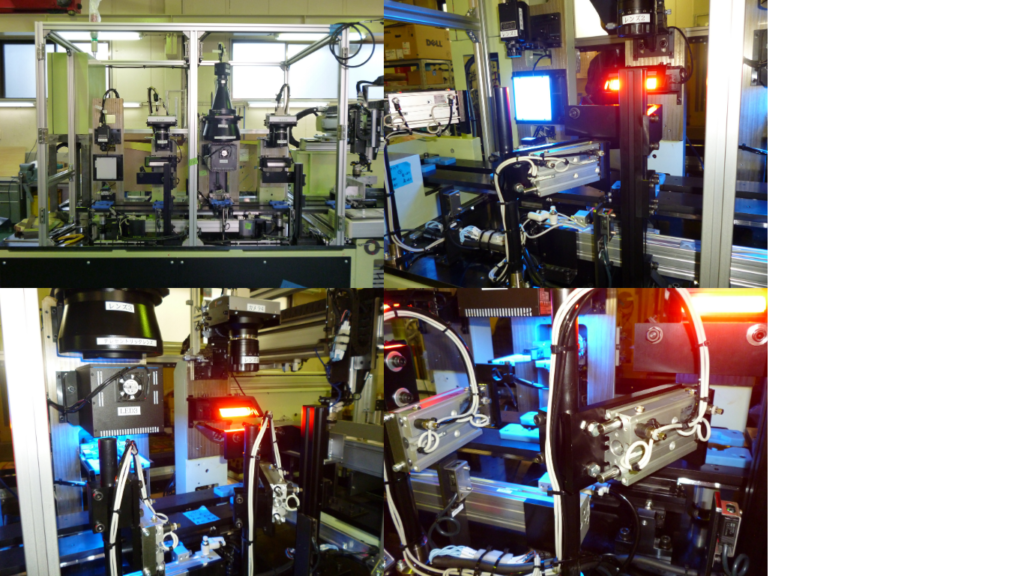
検査設備内部
外周面・内側面・上下面を自動検査
多品種対応を考慮し、共用光学ユニットを開発
【撮像方式評価①(エリアカメラ+特殊レンズ方式・不採用)】
特殊レンズ方式を評価しましたが、必要分解能を満足できず不採用としました。
【撮像方式評価②(ラインセンサ+特殊ミラー方式・採用)】
ラインセンサと特殊ミラーを組み合わせた方式を採用し、必要分解能の確保と検査サイクル短縮を両立しました。
【課題】
検査対象形状により死角が発生していました。
【対応内容】
光学条件を再構築し、欠陥が安定して見える撮像条件を確立しました。
【結果】
円筒内面・外周面・上下面の全自動検査を実現し、量産ラインにて安定運用されています。
【ポイント】
欠陥が見える撮像条件を再構築し、死角のない検査環境を実現しました。
【開発中に発生した課題と対応】
① 中間立会での仕様変更対応
お客様立会時に、ワーク投入方向を上下逆とする仕様変更要望が発生しました。
設備構成・治具構造・撮像条件を再検討し、大幅な工程変更を行うことなく対応しました。
欠陥が見える撮像条件を再構築し、死角のない検査環境を実現しました。
② 検査サイクル短縮への対応
量産ライン要求を満足するため、撮像方式を複数比較評価しました。
特殊レンズも評価しましたが、必要分解能を満足できなかったため不採用と判断しました。
代わりにラインセンサと特殊ミラーを組み合わせた方式を採用し、
- 必要分解能確保
- 検査時間短縮
を両立しました。
③ 多品種対応設計
将来の機種追加を考慮し、
- 共通光学ユニット
- 共通治具構造
を採用しました。
設備改造コストを抑えながら多品種展開を可能にしました。
④ 水滴による誤判定対策
ライン立上げ後、水滴が鋳巣として誤判定される現象が発生しました。
現場データを収集し、
- 水滴特徴量の数値化
- 判定ロジック追加
を実施。
安定運転を実現しました。
GO・YEARでは、設備完成をゴールとは考えていません。
量産立上げ後に発生する課題についても継続的に改善を行い、お客様が安心して使用できる検査システムの構築を目指しています。
自動車用小型ベアリング部品 外観検査システム
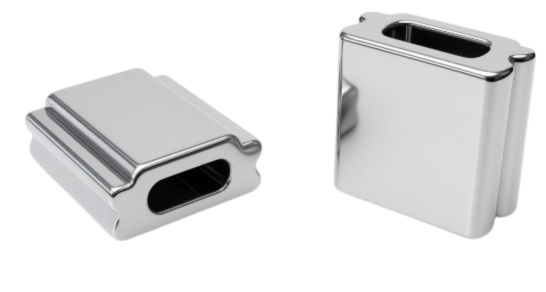
検査対象ワーク
検査設備内部
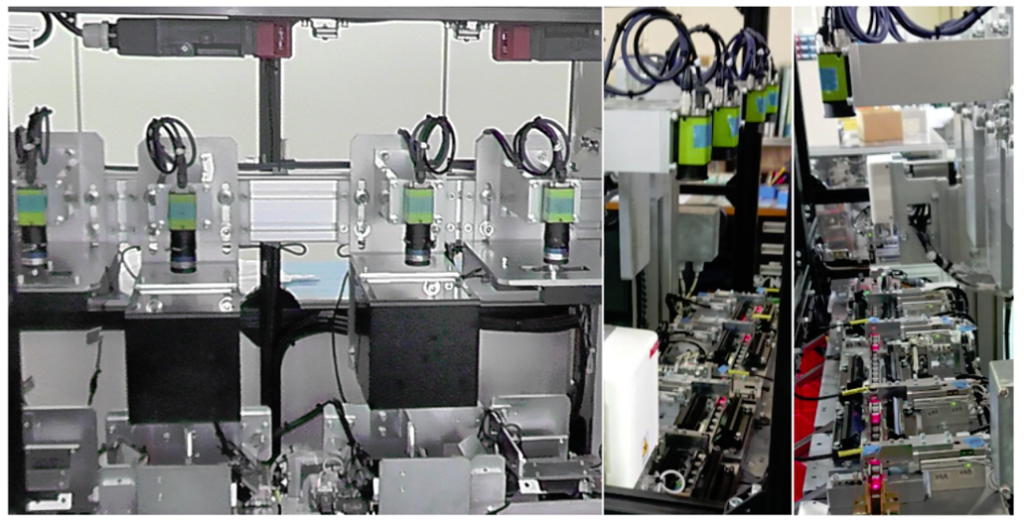
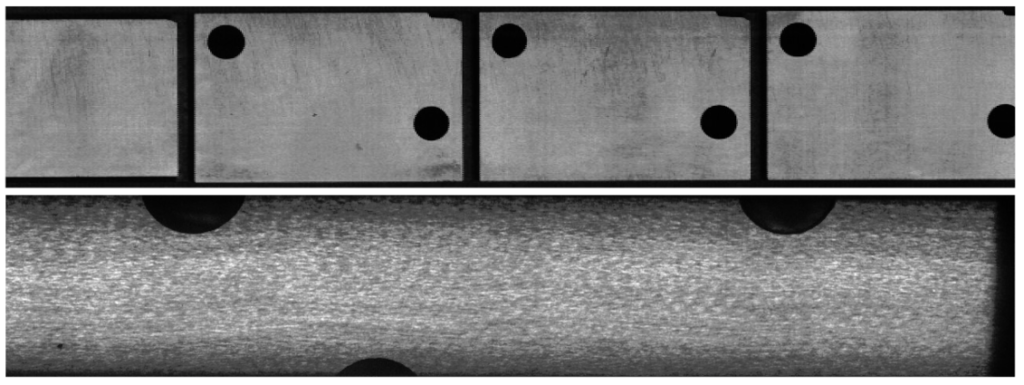
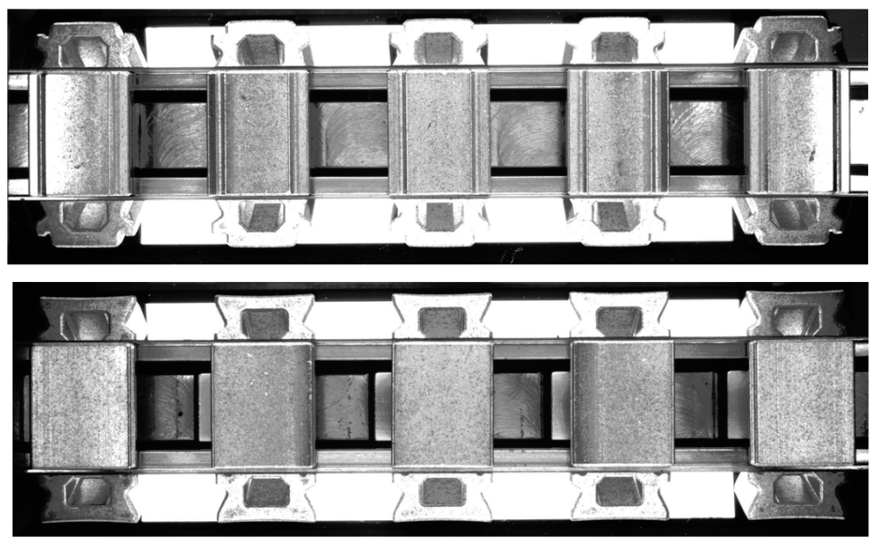
撮像画像
上面→反転→下面
【課題】
キズ・異物検査で誤判定が発生していました。
小型部品はワークサイズが小さく、表面状態や搬送時の姿勢ばらつきの影響を受けやすいため、安定した撮像条件の構築が課題となりました。
また、検査対象面や検査項目が多く、通常の1個ずつの検査方式ではサイクルタイムが長くなる懸念がありました。量産ラインで使用するためには、検査精度だけでなく、検査サイクルタイムをいかに短縮するかも重要な課題でした。
【対応内容】
検査対象面を上面・下面・端面に分け、それぞれの面に適したカメラ配置と照明条件を検討しました。
現物ワークを確認しながら、キズ・異物と正常な表面状態を切り分けるための撮像条件を調整し、誤判定の低減を図りました。
さらに、検査サイクルタイムを短縮するため、各カメラでワーク5個を同時に撮像・検査する構成としました。
照明の照射角を変えながら複数ワークを同時検査することで、検査項目の多さに対応しながら、サイクルタイムの短縮を図りました。
【結果】
検査対象面ごとに撮像条件を整理することで、キズ・異物の検出安定性を向上させました。
また、複数カメラによる検査構成により、小型部品の外観検査を自動化し、目視検査に依存しない品質確認につなげました。
加えて、ワーク5個を同時検査する方式を採用したことで、通常の1個ずつ検査する方式と比較して、検査サイクルタイムを約1/5に抑えることができました。
【ポイント】
小型部品の画像検査では、欠陥を大きく映すだけでなく、ワーク姿勢、搬送安定性、照明条件、ピント位置を含めた総合的な条件設計が重要です。
本事例では、検査項目の多さに対応しながら、量産ラインに求められる検査サイクルタイムの短縮も重視しました。
GO・YEARでは、現物評価を通じて、検査精度と生産性の両立を図り、量産現場で継続して使える検査条件づくりを重視しました。
以下は、量産ラインへの導入前に精度検証を行った技術検証事例です。
円筒内面検査におけるロバスト撮像技術の開発|技術検証事例
円筒内側面検査に向け開発した撮像機構
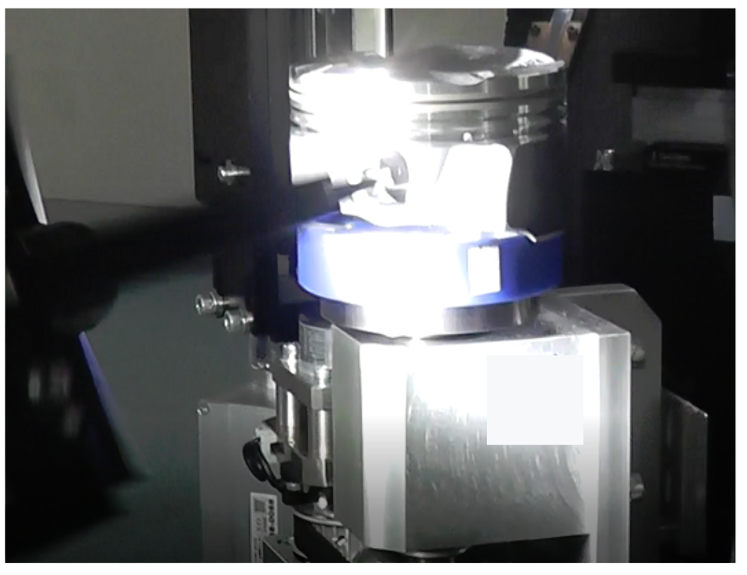
円筒内側面の撮像画像
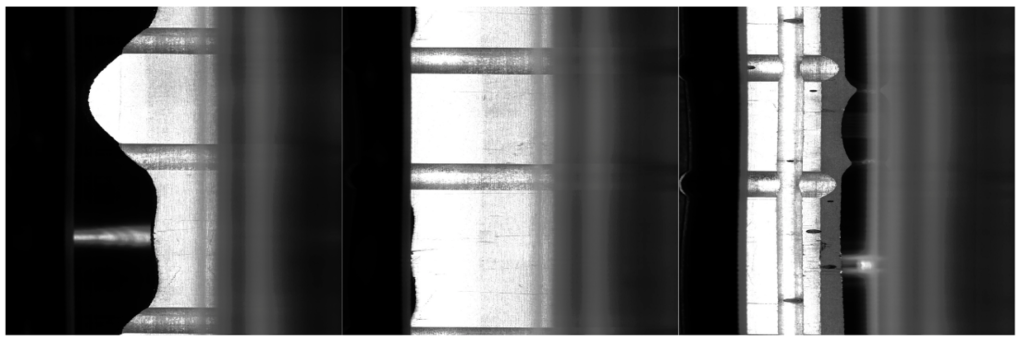
円筒内面の外観検査では、一般的にレーザー方式が用いられる場合があります。
しかし、レーザー検査は被写界深度が浅く、対象形状や加工状態によっては、安定した検査精度を確保することが難しい場合があります。
特に、水平な円筒内面であれば検査条件を構築できる可能性がありますが、ピストンのコンロッド円筒部位のように、内面に加工形状がある場合は、レーザー検査だけでは安定した精度を担保しにくい課題がありました。
この課題に対し、対象内面の形状、加工状態、欠陥の見え方、撮像条件の再現性を確認しながら、円筒内面に対応したロバスト撮像技術の開発に取り組みました。
被写界深度や撮像角度の影響を考慮し、内面加工部位でも欠陥を安定して確認できる撮像条件を構築しました。
検証の結果、従来方式では安定評価が難しかった円筒内面に対して、検査精度を確保できる可能性を確認しました。
なお、本技術は精度検証済みの技術開発事例であり、現時点では量産ラインでの運用実績はありません。
GO・YEARでは、円筒内面など検査が難しい形状に対しても、現物評価と撮像条件の検討を重ね、安定した画像検査につながる技術開発を行っています。
画像検査・外観検査でお困りではありませんか?
GO・YEARでは、見逃し・誤判定・AI検査の安定化・既存設備の有効活用など、画像検査に関する課題解決を支援しています。
設備メーカーとは異なる立場から、現場評価と課題ヒアリングを通じて真因を分析し、お客様に最適な改善方法をご提案いたします。
【このようなご相談をいただいています】
✓ 見逃しが多く品質トラブルが発生している
✓ 誤判定が多く生産性が低下している
✓ AI検査を導入したが安定しない
✓ 既存設備を活用して改善したい
お問い合わせ後、通常2営業日以内にご連絡いたします。
まずはお気軽にご相談ください。